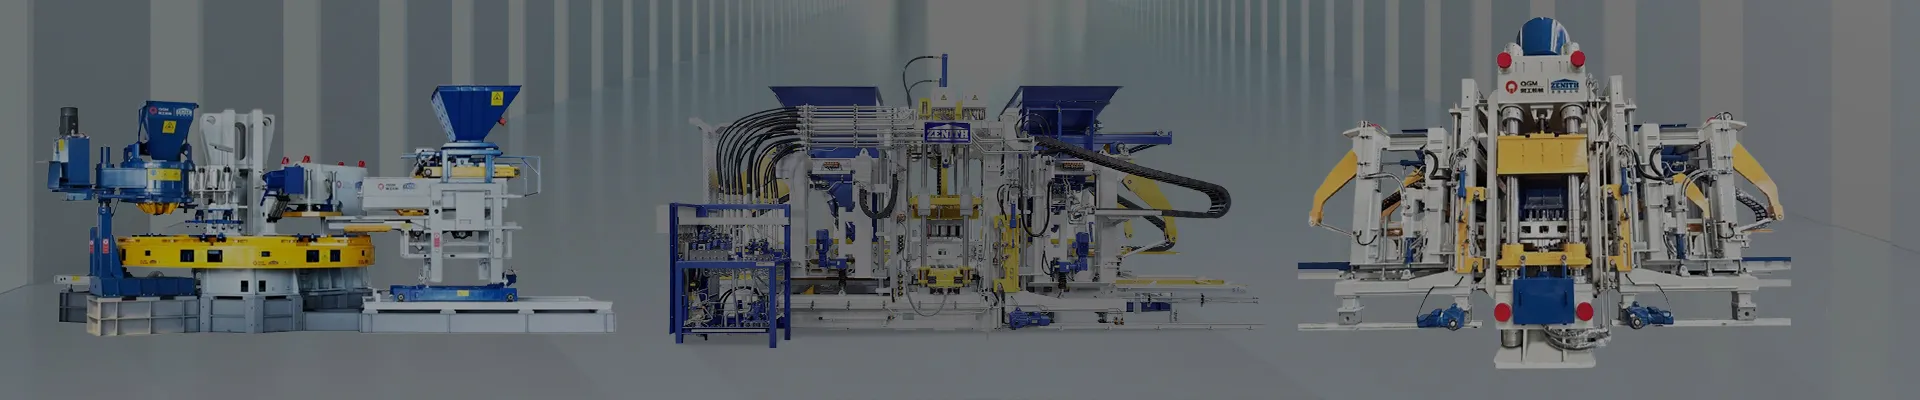
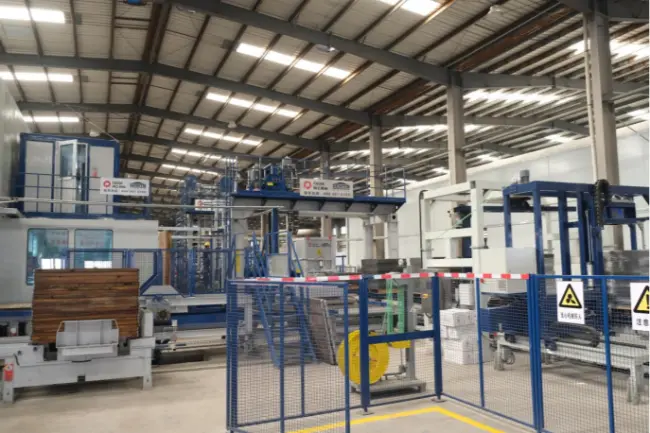
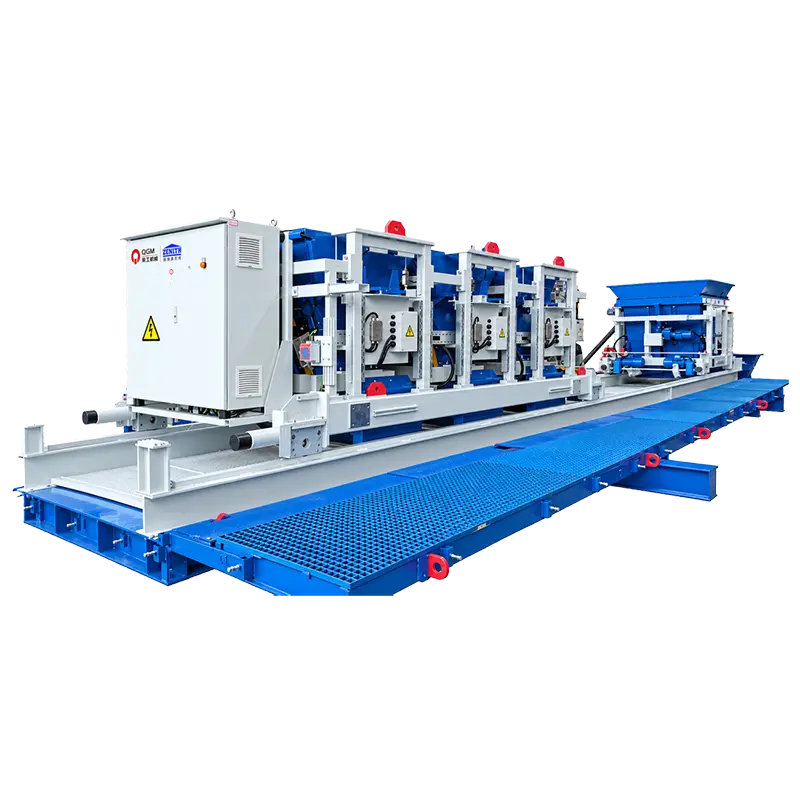
Sodobna linija za proizvodnjo betonskih blokov je sestavljena iz več med seboj povezanih sistemov: skladiščenje in doziranje surovin, mešanje betona, transport materiala, oblikovanje blokov, ravnanje s paletami, strjevanje, kockanje in pakiranje končnega izdelka ter centraliziran nadzor. Ti sistemi skupaj pretvorijo agregate, cement, vodo in druge primerne materiale v končne betonske bloke in izdelke za tlakovanje skozi usklajen proizvodni proces.
Vendar pa proizvodna linija ni le skupek strojev, nameščenih v isti tovarni. Vsak sistem mora delovati z združljivo hitrostjo, obvladovati zahtevano količino materiala in izpolnjevati proizvodne zahteve naslednje stopnje. Visoka zmogljivoststroj za izdelavo blokov, na primer, ne more doseči pričakovane proizvodnje, če mešalnik dovaja beton prepočasi ali sistem za strjevanje ne more pravočasno obdelati oblikovanih izdelkov.

Za proizvajalce, ki načrtujejo novo tovarno ali nadgrajujejo obstoječ objekt, je razumevanje, kako ti sistemi delujejo skupaj, prvi korak k izbiri pravegalinija za proizvodnjo betonskih blokov.
Celotno proizvodno linijo lahko na splošno razdelimo na osem funkcionalnih sistemov. Natančna konfiguracija je odvisna od ciljnih izdelkov, zahtevanega učinka, stopnje avtomatizacije, postavitve tovarne in naložbenega načrta.
1.1 Sistem za shranjevanje in doziranje surovin
Vsak betonski izdelek se začne s surovinami. Njihova kakovost, konsistenca in deleži neposredno vplivajo na lastnosti končnih blokov.
Tipičen sistem za ravnanje s surovinami in doziranje vključuje:
•Zabojniki za pesek, lomljenec in druge agregate.
•Cementni silosi za skladiščenje razsutega cementa.
•Polžni transporterji za prenos cementa v dozirno opremo.
•Oprema za doziranje agregatov za merjenje različnih frakcij materiala.
•Dozirne enote za vodo in dodatke za nadzor betonske mešanice.
Sistem doziranja izmeri zahtevane količine vsake sestavine, preden le-ta vstopi v mešalnik. Natančno odmerjanje pomaga ohranjati dosledne značilnosti mešanice od ene proizvodne serije do druge.
Za proizvajalce, ki delajo z lokalno razpoložljivimi agregati ali recikliranimi materiali, si značilnosti materiala zaslužijo posebno pozornost. Vsebnost vlage, porazdelitev velikosti delcev, razvrščanje in variabilnost materiala lahko vplivajo na postopek doziranja.
Kaj morajo kupci upoštevati?
Pri ocenjevanju asistem za doziranje betona za proizvodnjo blokovupoštevajte število vrst agregatov, zahtevano natančnost doziranja, skladiščno zmogljivost in združljivost s predvidenim mešalnikom.
Če obrat načrtuje uporabo industrijskih stranskih proizvodov, kot sta elektrofiltrski pepel ali jeklarska žlindra, mora konfiguracija doziranja upoštevati tudi njihove značilnosti ravnanja in zahteve glede načrtovanja mešanice. Ni vsak sekundarni material primeren za vsak betonski izdelek.
1.2 Sistem za mešanje betona
Ko so surovine izmerjene, se premaknejo v mešalni sistem.
Namen te stopnje je enakomerna porazdelitev cementa, agregatov, vode in drugih odobrenih sestavin po mešanici. V nasprotju z običajnimi aplikacijami gotovih betonskih mešanic se pri številnih postopkih proizvodnje betonskih blokov uporabljajo razmeroma nizke ali polsuhe betonske mešanice.
Mešalni sistem lahko vključuje:
•Glavni mešalniki betona.
•Mešalniki za obraz za izdelke, ki zahtevajo ločeno površinsko plast.
•Mešalne ploščadi in oprema za krmljenje.
•Sistemi za doziranje vode in primesi.
•Transporterji ali dvigala z vedri za prenos mešanega betona.
Nekatere proizvodne linije vključujejo tudi ločen sistem mešanja pigmentov za izdelavo barvnih tlakovcev in drugih dekorativnih betonskih izdelkov.
Kakovost mešanja vpliva več kot na videz končnega bloka. Nekonsistentna mešanica lahko povzroči razlike v porazdelitvi materiala, obnašanju pri zbijanju, dimenzijah in trdnosti izdelka.
Kaj morajo kupci upoštevati?
Themešalnik betona za stroj za izdelavo blokov je treba izbrati glede na zahtevani proizvodni cikel, količino serije, formulacijo betona in paleto izdelkov.
Prav tako je pomembno razlikovati med zmogljivostjo mešanja, navedeno v specifikacijskem listu, in dejansko količino uporabnega betona, dobavljenega stroju za bloke. Mešalnik mora pripraviti in izprazniti material dovolj hitro, da podpira neprekinjeno oblikovanje.
1.3 Sistem transporta in distribucije materiala
Po mešanju mora biti svež beton dostavljen v oblikovalni stroj brez nepotrebnih zamud ali ločevanja materiala.
To je vloga transportnega in distribucijskega sistema.
Odvisno od proizvodne postavitve lahko vključuje:
•Tračni transporterji za agregate in betonske mešanice.
•Žličasta dvigala za vertikalni prenos materiala.
•Lijaki za prenos betona.
•Naprave za distribucijo obraznega in osnovnega mešanja.
•Podajalni okvirji in mehanizmi za distribucijo materiala.
Pri izdelavi dvoslojnih tlakovcev bosta osnovni material in obrazni material morda zahtevala ločeno mešanje in dovajanje.
Dobro zasnovan transportni sistem ohranja dobavo materiala sinhronizirano z blok strojem. Prav tako zmanjša nepotrebno ročno rokovanje in pomaga ohranjati bolj organiziran tok proizvodnje.
Ta del linije je med načrtovanjem tovarne včasih podcenjen. Vendar tudi zmogljiv mešalnik in stroj za oblikovanje ne more delovati neprekinjeno, če postane prenos materiala ponavljajoče se ozko grlo.
Kaj morajo kupci upoštevati?
Pri načrtovanju apopolnoma avtomatska linija za proizvodnjo betonskih blokov, preverite razdaljo med mešalnikom in oblikovalnim strojem, zmogljivost transportnega traku, točke prenosa in število tokov materiala.
Postavitev mora zmanjšati nepotrebne prenose, hkrati pa omogočati zadosten dostop za pregledovanje, čiščenje in vzdrževanje.
1.4 Glavni sistem za oblikovanje blokov
Stroj za izdelavo blokov je osrednja oblikovalna enota proizvodne linije. Pripravljene betonske mešanice pretvori v izdelke z določenimi dimenzijami, oblikami in površinskimi lastnostmi.
Večina sodobnih avtomatskih strojev za betonske bloke uporablja kombinacijo sistemov kalupov, vibracij, hidravličnega tlaka in nadzorovanega dovajanja materiala za oblikovanje betonskih izdelkov.
Tipičen sistem oblikovanja vključuje:
•Glavni okvir stroja.
•Sklopi kalupov in nabijalnih glav.
•Vibracijski sistem.
•Hidravlični sistem.
•Sistem dovajanja materiala.
•Mehanizem za podajanje in pozicioniranje palet.
•Električni in avtomatski krmilniki.
Med proizvodnjo se zahtevana mešanica betona porazdeli v votline kalupa. Vibriranje in stiskanje nato stisne material v določeno obliko izdelka. Sveže oblikovani izdelki se nato prenesejo v naslednjo stopnjo.
Različne konfiguracije kalupov omogočajo eni strojni platformi izdelavo različnih izdelkov, odvisno od delovnega območja stroja in združljive nastavitve opreme.
Pogoste aplikacije vključujejo:
•Votli betonski bloki.
•Trdni betonski bloki.
•Betonski tlakovci.
•Robniki in robniki.
•Travni tlakovci in prepustni tlakovci.
•Bloki za zaščito pobočij.
•Drugi montažni betonski izdelki.
Tehnologija vibracij stroja, zasnova kalupa, ureditev podajanja in parametri delovanja vplivajo na zmogljivost oblikovanja.
Kaj morajo kupci upoštevati?
Pri izbiriavtomatski stroj za izdelavo betonskih blokov, se ne osredotočajte izključno na oglaševani čas cikla.
Preverite dejanske dimenzije izdelka, število izdelkov na kalup, razpoložljive konfiguracije kalupov, sistem vibracij, največjo višino izdelka in združljivost z želeno betonsko mešanico.
Stroj, primeren za standardne votle bloke, lahko zahteva drugačno orodje ali konfiguracijo za izdelavo velikih izdelkov za tlakovanje ali specializiranih betonskih enot.
1.5 Sistem za ravnanje s paletami in kroženje
Proizvodne palete igrajo pomembno vlogo pri avtomatizirani izdelavi betonskih blokov.
Zagotavljajo podporno površino med oblikovanjem in prenašajo sveže oblikovane izdelke skozi nadaljnje faze ravnanja in sušenja. V mnogih avtomatiziranih proizvodnih linijah iste palete krožijo nazaj do oblikovalnega stroja za ponovno uporabo.
Tipičen sistem za ravnanje s paletami lahko vključuje:
•Avtomatski podajalniki palet.
•Naprave za pozicioniranje palet.
•Mokri transporterji.
•Dvigala in spuščalniki.
•Finger cars ali transfer cars.
•Povratni transporterji praznih palet.
•Oprema za zbiranje in odlaganje palet.
Postopek kroženja na splošno sledi naslednjemu zaporedju:
①Prazna paleta je dobavljena in nameščena na blok stroju.
②Sveže oblikovani izdelki se prenašajo na paleto.
③Paleta in zeleni bloki se premikajo proti območju sušenja.
④Po utrjevanju se končni izdelki ločijo od palete.
⑤Prazna paleta se vrne v oblikovalni stroj za nov proizvodni cikel.
To je neprekinjena zanka in ne enosmerni transportni proces.
Pomembne so tudi specifikacije palete. Mere, ravnost, togost, teža in odpornost na ponavljajoče se tresljaje se morajo ujemati z blok strojem in opremo za rokovanje.
Kaj morajo kupci upoštevati?
Pri izbiri abetonski blok strojni sistem za ravnanje s paletami, ocenite število palet, potrebnih za celoten krožni cikel, hitrost prenosa, material palete in način ravnanja.
Nezadostne količine palet lahko prekinejo proizvodnjo, tudi če imata glavni stroj in oprema za sušenje ustrezno zmogljivost.
1.6 Sušenje in sistem za ravnanje z zelenimi bloki
Sveže oblikovani betonski bloki niso takoj pripravljeni za rokovanje, zlaganje ali dostavo. Potrebujejo ustrezne pogoje utrjevanja, da razvijejo potrebno trdnost in vzdržljivost.
Sušilni sistem upravlja premikanje, shranjevanje in sušenje sveže oblikovanih izdelkov.
Glede na proizvodni obseg in postavitev tovarne pogoste konfiguracije vključujejo:
Stojala za sušenje
Sveži izdelki na paletah se prenašajo na za to namenjene regalne položaje. Ta ureditev organizira prostor za sušenje in podpira sistematično kroženje palet.
Sistemi za utrjevanje prstov
Vozilo za prste prenaša palete med proizvodnim območjem in položaji za sušenje. Običajno se uporablja v avtomatiziranih proizvodnih linijah z organiziranimi stojali ali komorami za sušenje.
Sistemi strjevanja na visoki ravni
Dvigala, vagoni za prste in avtomatizirana skladiščna ureditev premikajo palete skozi območja sušenja na več ravneh. Ti sistemi lahko pomagajo pri izkoriščanju razpoložljivega tovarniškega prostora.
Utrjevanje tal ali dvorišča
Nekateri proizvodni obrati uporabljajo določene talne površine za sušenje in začasno skladiščenje izdelkov. Ta pristop lahko vključuje več ročnega ravnanja, odvisno od stopnje avtomatizacije.
Ustrezna metoda sušenja je odvisna od vrste izdelka, obsega proizvodnje, razpoložljivega prostora, lokalne klime in zahtevane učinkovitosti ravnanja.
Ne smemo pozabiti, da sušenje ni le postopek shranjevanja. Temperatura, vlažnost, trajanje sušenja in pogoji ravnanja z izdelkom vplivajo na razvoj trdnosti betona.
Kaj morajo kupci upoštevati?
Pri ocenjevanju asistem strjevanja betonskih blokov, poglejte dlje od števila razpoložljivih mest za shranjevanje.
Upoštevajte celoten krožni cikel palet, zmogljivost strjevanja, okoljske pogoje, zahteve glede ravnanja z izdelki in kako se strjene palete vrnejo v fazo raztovarjanja in kockanja.
Sušilni sistem mora biti sposoben prilagoditi izhod oblikovalnega stroja brez ustvarjanja zaostankov svežih izdelkov.
1.7 Sistem za kocke in pakiranje končnega izdelka
Po strjevanju se betonski izdelki prenesejo v oddelek za obdelavo končnih izdelkov.
Glavni namen tega sistema je ločiti izdelke od njihovih palet, jih razporediti v stabilne sklade in jih pripraviti za skladiščenje ali transport.
Tipična oprema vključuje:
•Avtomatske kocke.
•Ločila blokov.
•Transporterji izdelkov.
•Sistemi vračanja palet.
•Stroji za vezanje ali zavijanje.
•Oprema za prenos končnih izdelkov.
Samodejni sistem za kocke razporedi strjene bloke v določene konfiguracije skladov. Odvisno od zasnove opreme lahko tudi loči izdelke od njihovih proizvodnih palet in vrne prazne palete v obtočni sistem.
Oprema za pakiranje nato zavaruje dokončane sklade za skladiščenje, rokovanje ali dostavo.
Za proizvajalce, ki dobavljajo distributerjem, gradbenim izvajalcem in infrastrukturnim projektom, je oddelek končnih izdelkov še posebej pomemben. Slabo organizirano zlaganje ali ravnanje lahko poškoduje izdelke, potem ko so končali procese oblikovanja in sušenja.
Kaj morajo kupci upoštevati?
Pri izbiriavtomatski sistem za kocke in pakiranje betonskih blokov, potrdite njegovo združljivost z dimenzijami izdelka, konfiguracijami skladov, zahtevami glede rokovanja in izhodom glavnega stroja.
Povečanje zmogljivosti oblikovanja nima velike vrednosti, če oprema za kockanje in pakiranje ne more obdelati končnih izdelkov s primerljivo hitrostjo.
1.8 Centraliziran sistem električnega nadzora in avtomatizacije
Končni sistem povezuje različne proizvodne faze in usklajuje njihovo delovanje.
Sodobne avtomatske proizvodne linije običajno uporabljajo krmilne sisteme, ki temeljijo na PLC, industrijske plošče na dotik, senzorje in komunikacijska omrežja za upravljanje premikov opreme in proizvodnih zaporedij.
Odvisno od konfiguracije lahko nadzorni sistem koordinira:
•Doziranje agregatov in doziranje materiala.
•Delovanje mešalnika in izpust materiala.
•Dovajanje in distribucija materiala.
•Blokirajte premike stroja in cikle oblikovanja.
•Prenos in utrjevanje palet.
•Ravnanje s končnimi izdelki.
•Spremljanje stanja opreme in zbiranje proizvodnih podatkov.
Centralizirana nadzorna ureditev pomaga operaterjem spremljati proizvodni proces prek usklajenega vmesnika, namesto da upravljajo vsak stroj neodvisno.
Zmogljivosti digitalnega nadzora lahko podpirajo tudi načrtovanje vzdrževanja z zagotavljanjem dostopa do informacij o delovanju opreme in prepoznavanjem pogojev, ki zahtevajo pozornost.
Kaj morajo kupci upoštevati?
Pri ocenjevanju aPLC krmilni sistem za avtomatsko proizvodno linijo blokov, preverite nadzorno platformo, zahteve za komunikacijo opreme, razpoložljive podatke o delovanju, alarmne funkcije in obseg daljinskega nadzora.
Nadzorni sistem mora omogočati tudi ustrezen dostop za odpravljanje težav, prilagajanje parametrov in redno vzdrževanje.
Koristno je razumeti vsak sistem posebej. Toda za investitorja v tovarno je pomembnejše vprašanje, kako oprema deluje kot en proizvodni proces.
Tipičen samodejni potek dela za proizvodnjo betonskih blokov je mogoče povzeti na naslednji način:Skladiščenje surovin→ Doziranje→ Mešanje→ Prenos materiala→ Oblikovanje blokov→ Prenos palet→ Utrjevanje→ Kubiranje→ Pakiranje→ Skladiščenje končnih izdelkov
Prazne palete se nato vrnejo v oblikovalni stroj, s čimer se zaključi krožni cikel. Vsaka stopnja je odvisna od zmogljivosti predhodne in naslednjih stopenj.
Na primer, če sistemi za doziranje in mešanje ne morejo dobaviti dovolj betona, bo blok stroj morda moral počakati na material. Če je prenos palet prepočasen, se lahko sveže oblikovani izdelki naberejo okoli stroja. Če sistem za utrjevanje nima zadostne zmogljivosti, lahko celoten proizvodni tok postane omejen.
Zato je celotna uspešnost acelotna linija za proizvodnjo betonskih blokov je treba ovrednotiti kot usklajen sistem in ne s primerjavo specifikacij posameznih strojev.
Kateri sistem ima največji vpliv na proizvodno zmogljivost?
Za vsako tovarno ni enotnega odgovora.
Glavni blok stroj vzpostavi sposobnost oblikovanja, vendar je dejanska proizvodnja odvisna od zmogljivosti in delovnega ritma celotne linije.
Posebno pozornost si zasluži več dejavnikov:
•Doziranje in mešanje: Ali lahko sistem zagotovi dovolj betona v zahtevanih intervalih?
•Oblikovanje blokov: Ali lahko stroj doseže zahtevani čas cikla in količino izdelka na kalup?
•Kroženje palet: Ali je na voljo dovolj palet za neprekinjeno proizvodnjo?
•Utrjevanje: Ali lahko sistem sprejme zahtevano količino zelenih izdelkov?
•Kockanje in pakiranje: Ali je mogoče končne izdelke obdelati brez ustvarjanja zaostankov na koncu proizvodne verige?
Koristen način pristopa k izbiri opreme je prepoznavanje potencialnega ozkega grla na vsaki stopnji, preden dokončate konfiguracijo proizvodne linije.
Vsak proizvajalec ne potrebuje popolnoma avtomatizirane tovarne z visoko zmogljivostjo. Prava proizvodna linija je tista, ki ustreza dejanskim proizvodnim zahtevam podjetja in lahko podpira njegov prihodnji razvoj brez nepotrebnih naložb.
Preden zahtevajo ponudbe, morajo stranke pojasniti več ključnih dejavnikov.
3.1 Določite svoje ciljne izdelke
Začnite z izdelki, ki jih nameravate proizvajati. Ali v glavnem proizvajate votle bloke in polne bloke za gradbeništvo? Načrtujete proizvodnjo tlakovcev, robnikov, travnatih tlakovcev ali dekorativnih betonskih izdelkov?
Različni izdelki lahko zahtevajo različne kalupe, formulacije materialov, ureditev hranjenja in parametre oblikovanja.
Proizvodno linijo, zasnovano okoli jasno opredeljenega portfelja izdelkov, je lažje konfigurirati in ovrednotiti.
3.2 Izračunajte realistične proizvodne zahteve
Ne izberite stroja samo zato, ker se njegova oglaševana zmogljivost zdi privlačna. Namesto tega izračunajte zahtevano dnevno ali izmensko proizvodnjo na podlagi pričakovanih naročil, delovnih ur, dimenzij izdelka in konfiguracije kalupov.
Prosite dobavitelje za pojasnilo:
•Dimenzije izdelka, uporabljene za izračun zmogljivosti.
•Število izdelkov na kalup.
•Čas strojnega cikla.
•Predviden obratovalni čas.
•Proizvodne predpostavke in obratovalni pogoji.
•Ne glede na to, ali se navedena proizvodnja nanaša na glavni stroj ali celotno proizvodno linijo.
Zaradi teh podrobnosti so primerjave dobaviteljev bolj smiselne.
3.3 Ocenite surovine in lokalne razmere
Razpoložljivost surovin se med regijami močno razlikuje.
Nekateri proizvajalci se zanašajo predvsem na naravni pesek in agregate, medtem ko drugi uporabljajo ustrezne industrijske stranske proizvode ali reciklirane materiale kot del svojih betonskih formulacij.
Pomembne so tudi podnebne razmere. Visoke temperature, vlaga, padavine in sezonske spremembe lahko vplivajo na skladiščenje materiala, nadzor vlage, ureditev utrjevanja in delovanje tovarne.
Primerenkonfiguracija obrata za proizvodnjo betonskih blokov zato mora temeljiti na dejanskih lokalnih proizvodnih pogojih in ne le na standardnem paketu opreme.
3.4 Izberite ustrezno raven avtomatizacije
Avtomatizacija bi morala rešiti dejansko operativno zahtevo.
Polavtomatska linija je lahko primerna za proizvajalce z nižjimi proizvodnimi cilji, razpoložljivo delovno silo ali omejenim začetnim naložbenim proračunom.
Popolnoma avtomatska proizvodna linija je lahko primernejša, kadar obseg proizvodnje, raznolikost izdelkov, kroženje palet in upravljanje dela upravičujejo višjo stopnjo integracije.
Pri primerjavi konfiguracij upoštevajte celoten obseg naložbe, vključno z ravnanjem z materialom, kroženjem palet, sušenjem, kubiranjem, pakiranjem in nadzornimi sistemi.
3.5 Preden naročite opremo, načrtujte postavitev tovarne
Tovarniški prostor in ureditev opreme vplivata na pretok materiala, ravnanje z izdelki in prihodnjo širitev.
Preden potrdite proizvodno linijo, preglejte:
•Razpoložljiva tovarniška površina in višina zgradbe.
•Dostop do skladiščenja in dostave surovin.
•Temelji opreme in zahteve za namestitev.
•Transportne poti in točke prenosa.
•Zmogljivost sušenja in skladiščenja končnega izdelka.
•Zahteve za električno oskrbo, vodo in stisnjen zrak.
•Dostop za vzdrževanje in morebitni prostor za širitev.
Dobro načrtovana postavitev zmanjša nepotrebno gibanje materiala in naredi vsakodnevno delovanje bolj obvladljivo.
Mamljivo je osredotočiti večino naložbenega proračuna na glavni stroj za izdelavo blokov. Navsezadnje je najbolj viden kos opreme in središče procesa oblikovanja.
Toda proizvodna linija je učinkovita le toliko, kolikor je učinkovit njen najšibkejši operativni člen.
Razmislite o tovarni s hitrim strojem za vlivanje, a premajhnim mešalnikom. Stroj bo morda moral počakati na beton. Druga tovarna ima lahko zadostno zmogljivost mešanja in oblikovanja, vendar premalo proizvodnih palet, kar omejuje število izdelkov, ki se lahko premikajo skozi sušenje.
To niso osamljene težave z opremo. Gre za težave s konfiguracijo na ravni sistema.
Uravnotežena proizvodna linija bi morala doseči tri stvari:
Dosledna dobava materiala: Doziranje, mešanje in transport morajo podpirati proizvodni ritem oblikovalnega stroja.
Neprekinjeno kroženje izdelkov: Podajanje palet, ravnanje z mokrimi bloki, sušenje in vračanje palet morajo delovati kot usklajena zanka.
Usklajena nadaljnja zmogljivost: Kockanje, pakiranje in ravnanje s končnimi izdelki morajo biti v koraku s količino sušenih izdelkov.
Za stranke to pomeni primerjavo celotne proizvodne konfiguracije, namesto da bi gledali na ceno ali nazivno zmogljivost enega stroja ločeno.
Ko so osnovni sistemi in njihovi odnosi jasni, je naslednji korak določitev proizvajalca opreme, ki je sposoben uskladiti proizvodno linijo z dejanskimi zahtevami tovarne.
Z več kot 40-letnimi izkušnjami v industriji strojev za betonske izdelke,QGM (Quangong Machinery Co., Ltd.)zagotavlja opremo za izdelavo betonskih blokov in rešitve proizvodne linije za proizvajalce, ki služijo različnim trgom in aplikacijam izdelkov.
Leta 2014 je QGM v celoti prevzel nemško Zenith Maschinenfabrik GmbH, podjetje z več kot 60-letno zgodovino inženiringa v tistem času, in ustanovil center za tehnološke raziskave in razvoj v Nemčiji. To je prineslo nemško inženirsko strokovno znanje v širši razvoj opreme in proizvodne zmogljivosti QGM.
Namesto da bi vsak projekt obravnavali kot enak paket opreme, bi moralo načrtovanje proizvodne linije upoštevati predvidene izdelke, surovine, proizvodne cilje, postavitev tovarne in zahtevano stopnjo avtomatizacije.
5.1 Možnosti opreme za različne proizvodne zahteve
Portfelj opreme QGM vključuje več serij strojev, zasnovanih za različne namene izdelave betonskih izdelkov.
•Serija ZN: Popolnoma avtomatski stroji za izdelavo blokov s tehnologijo vibracij na servo pogon in prilagodljivimi proizvodnimi konfiguracijami.
•Serija T: Zasnovan za uporabo pri oblikovanju več izdelkov z nastavljivimi proizvodnimi parametri in konfiguracijami za različne betonske izdelke.
•Serija ZENITH: Rešitve opreme nemškega inženirstva, vključno z uveljavljeno večplastno proizvodno tehnologijo, kot je ZENITH 940.
Ustrezen stroj je odvisen od ciljnih izdelkov, zahtevanega učinka, konfiguracije kalupa in proizvodnega procesa.
Na primer, proizvajalec, ki se osredotoča na več kategorij blokov in tlakovcev, lahko daje prednost prilagodljivim konfiguracijam kalupov in nastavljivim parametrom vibracij. Projekt, ki zahteva večplastno proizvodnjo, lahko oceni drugačen koncept stroja in ureditev ravnanja z materialom.
5.2 Integracija tehnologije oblikovanja z avtomatizacijo proizvodne linije
Glavni stroj je le en del celotne proizvodne rešitve.
Odvisno od konfiguracije projekta lahko načrtovanje proizvodne linije vključuje tudi opremo za doziranje in mešanje, prenos materiala, ravnanje s paletami, ureditev sušenja, kockanje in povezane sisteme avtomatizacije.
QGM-ova Intelligent Equipment Cloud Service Platform ponuja zmožnosti upravljanja digitalne opreme, vključno s spletnim spremljanjem opreme, oddaljenimi nadgradnjami, napovedovanjem in diagnozo napak, ocenami stanja opreme in poročili o stanju delovanja.
Te funkcije pomagajo proizvajalcem pri dostopu do informacij o delovanju opreme in podpirajo bolj sistematično upravljanje vzdrževanja.
Za obrate, ki želijo izboljšati vidljivost proizvodnje, lahko digitalni nadzor dopolni mehansko in električno avtomatizacijo, ki je že vključena v proizvodni proces.
5.3 Konfiguracija se mora začeti s proizvodnimi zahtevami stranke
Primerna proizvodna linija ni nujno največja ali najbolj avtomatizirana.
Za novo tovarno bo morda prednostna naloga vzpostavitev praktičnega proizvodnega procesa s prostorom za prihodnjo širitev. Za obstoječega proizvajalca je lahko fokus izboljšanje ravnanja z materialom, uvedba dodatnih vrst izdelkov ali nadgradnja izbranih faz proizvodnje.
Pri razpravi o projektu s QGM morajo proizvajalci pripraviti informacije o:
•Ciljni betonski izdelki in njihove dimenzije.
•Zahtevana proizvodnja na izmeno ali dan.
•Razpoložljive surovine in značilnosti mešanice.
•Tovarniške dimenzije in lokacijski pogoji.
•Želena stopnja avtomatizacije.
•Obstoječa oprema, če projekt vključuje nadgradnjo.
Te informacije so uporabnejše izhodišče za ocenjevanje primernegaavtomatska linija za proizvodnjo betonskih blokov konfiguracijo.
6. Končne misli: Zgradite proizvodni sistem okoli svojega podjetja
Sodobna linija za proizvodnjo betonskih blokov je integriran proizvodni sistem. Ravnanje s surovinami, doziranje, mešanje, oblikovanje, kroženje palet, strjevanje, kockanje, pakiranje in avtomatizacija prispevajo h končnemu rezultatu proizvodnje.
Za kupce najpomembnejša odločitev ni le, kateri stroj za izdelavo blokov kupiti. To je, kako konfigurirati celoten proizvodni proces okoli izdelkov, ki jih nameravajo izdelati, materialov, ki so jim na voljo, in proizvodnje, ki jo zahteva njihov trg.
QGM združuje izkušnje s proizvodnjo betonskih blokov s svojo serijo opreme ZN, T in ZENITH za različne proizvodne aplikacije.
Načrtujete novo tovarno betonskih blokov ali nadgrajujete obstoječo proizvodno linijo? Obrnite se na QGM, da se pogovorite o svojih ciljnih izdelkih, proizvodnih zahtevah in konfiguraciji opreme. Dobro usklajen proizvodni sistem se začne z razumevanjem potreb vaše tovarne.
1. Kakšna oprema je potrebna za celotno linijo za proizvodnjo betonskih blokov?
Popolna linija za proizvodnjo betonskih blokov običajno vključuje sistem za shranjevanje in doziranje surovin, mešalnik betona, opremo za transport materiala, stroj za izdelavo blokov, sistem za ravnanje s paletami, sistem za sušenje, avtomatski kuber, opremo za pakiranje in centraliziran nadzorni sistem. Natančna konfiguracija je odvisna od proizvodne zmogljivosti, obsega izdelkov in zahtev glede avtomatizacije.
2. Kakšna je vloga stroja za izdelavo blokov v proizvodni liniji?
Stroj za izdelavo blokov je centralna oblikovalna enota. Uporablja kalupe, vibracije, stiskanje in nadzorovano dovajanje materiala za oblikovanje betonskih mešanic v izdelke, kot so votli bloki, masivni bloki, tlakovci in robniki.
3. Zakaj je sistem strjevanja pomemben pri proizvodnji betonskih blokov?
Utrjevanje omogoča, da sveže oblikovani betonski izdelki pod ustreznimi pogoji razvijejo zahtevano trdnost in vzdržljivost. Pravilno konfiguriran sistem za sušenje upravlja tudi skladiščenje izdelkov, kroženje palet in premikanje zelenih in sušenih blokov skozi proizvodno linijo.
4. Ali vsaka linija za proizvodnjo betonskih blokov potrebuje sisteme za samodejno ravnanje s paletami in kockami?
Ni nujno. Manjši ali polavtomatski obrati lahko uporabljajo ročno ali viličarsko upravljanje. Večji avtomatizirani obrati pogosto vključujejo avtomatske podajalnike palet, transporterje, sisteme za prenos sušenja, kocke in opremo za pakiranje, da se zmanjša ročno ravnanje in uskladi gibanje izdelkov.
5. Kako izberem pravo avtomatsko linijo za proizvodnjo betonskih blokov?
Začnite tako, da definirate svoje ciljne izdelke, zahtevano proizvodnjo, razpoložljive surovine, postavitev tovarne in zahteve za avtomatizacijo. Nato ocenite zmogljivost vsake proizvodne stopnje, vključno z doziranjem, mešanjem, oblikovanjem, kroženjem palet, sušenjem in kockanjem. Celotna konfiguracija mora ustrezati vašim operativnim zahtevam, namesto da bi se zanašala samo na nazivno zmogljivost glavnega stroja.
-